Les clapets anti-retour servent de gardiens silencieux des réseaux de canalisations industrielles. Leur travail est simple mais crucial. Ils bloquent le flux inverse pour protéger les actifs coûteux en amont tels que les pompes centrifuges, les compresseurs rotatifs et les débitmètres de précision. Mais que se passe-t-il lorsque ces appareils autonomes tombent en panne ? Les conséquences sont rarement un problème opérationnel mineur. Une unité compromise déclenche un effet domino destructeur. Les gestionnaires d'installations sont soudainement confrontés à des joints de pompe endommagés, à une grave contamination de l'environnement et à des arrêts d'usine coûteux.
Comprendre les mécanismes réels de panne des composants est obligatoire pour les ingénieurs de maintenance et les spécialistes des achats. Assurer le bon fonctionnement des processus fluides nécessite une vigilance proactive. La détection précoce des symptômes de défaillance des clapets anti-retour constitue la différence ultime entre une brève fenêtre de maintenance programmée et une éruption catastrophique à minuit.
Ce guide technique complet approfondit les signes d’avertissement physiques et les causes fondamentales des problèmes de refoulement des pipelines. En appliquant des principes d"ingénierie pratiques et des étapes de dépannage concrètes, vous pouvez optimiser votre infrastructure de tuyauterie pour des décennies de service fiable.
Points clés à retenir
- Une panne mécanique diffuse toujours des signes avant-coureurs. Soyez attentif au bruit excessif des pipelines, aux coups de bélier importants et surveillez les chutes de pression soudaines.
- Les catalyseurs de dégradation les plus répandus sont évitables. Ils incluent un dimensionnement inapproprié du débit, une installation à l’envers et une accumulation de débris abrasifs.
- Toute perte de l’intégrité du sceau est un signal d’alarme opérationnel majeur. Cela compromet la sécurité de l’usine et nécessite une isolation technique immédiate.
- Une maintenance préventive de routine et une sélection métallurgique précise restent votre meilleure défense contre les pannes mécaniques prématurées.
- Savoir exactement quand réparer ou remplacer une unité défaillante permet aux installations industrielles d'économiser des milliers de dollars en main d'œuvre inutile et en temps d'arrêt inattendus.
Comprendre la défaillance des clapets anti-retour : pourquoi tombent-ils en panne ?
Pour diagnostiquer avec précision un problème de pipeline, vous devez d’abord comprendre comment ces composants fonctionnent dans des conditions saines. Les clapets anti-retour sont des dispositifs mécaniques à actionnement automatique. Ils permettent au fluide ou au gaz de circuler librement dans une direction désignée tout en bloquant automatiquement le flux inverse. En fonction de la conception architecturale spécifique, ils peuvent utiliser un disque oscillant, un piston de levage vertical ou un clapet à ressort. Quel que soit le style, les pièces mobiles internes dépendent entièrement de la pression du système et de la vitesse du fluide pour s"ouvrir et se fermer.
Étant donné que ces appareils fonctionnent automatiquement sur la base de l’énergie cinétique, leurs mécanismes internes sont dans un état de mouvement continu. Imaginez une usine pétrochimique animée. Un seul clapet est constamment mis à mal par des vitesses d"écoulement variables, des tourbillons turbulents et des fluides hautement corrosifs. Sur des centaines de milliers de cycles opérationnels, cette exposition continue a de lourdes conséquences. Les axes de charnière, les ressorts de tension et les surfaces d"étanchéité usinées deviennent très vulnérables au frottement et à la fatigue du métal.
Lorsque l’intégrité structurelle de ces composants internes se dégrade, le disque ne peut plus maintenir un joint sûr et affleurant. La mise à niveau de votre infrastructure avec des vannes industrielles robustes et de haute qualité est une stratégie d"ingénierie éprouvée. Il atténue ces vulnérabilités mécaniques inhérentes et prolonge considérablement la durée de vie de l’ensemble du réseau de canalisations.
Principaux symptômes d"échec à surveiller
Diagnostiquer un problème avant qu’il ne détruise un équipement secondaire nécessite de la vigilance et une oreille exercée. Le personnel de maintenance doit régulièrement surveiller les systèmes de tuyauterie pour détecter des indicateurs physiques et auditifs spécifiques. Intervenir de manière proactive est toujours moins cher que de remplacer une pompe à tête morte.
Coups de bélier et vibrations sévères
L’une des forces les plus destructrices de la dynamique des fluides est le coup de bélier. Cet événement violent se produit lorsqu"une fermeture retardée de la vanne permet au fluide d"inversion de prendre un élan massif. Le disque de heavy metal est brusquement projeté contre son siège. Cette décélération soudaine génère une onde de choc cinétique massive. L’impact résonne bruyamment dans toute l’installation comme un marteau frappant une enclume en acier. Si rien n’est fait, les fortes vibrations finiront par rompre les joints de tuyaux soudés, cisailler les supports structurels et briser complètement les composants internes de la vanne elle-même.
Clavardage des valves et bruit excessif
Les techniciens sur le terrain décrivent souvent ce bruit comme celui d"une poignée de graviers claquant violemment à l"intérieur d"un tuyau en acier. Le bavardage fait référence au rebond rapide et répétitif du disque de soupape contre son siège usiné. Cela signifie généralement que la vitesse du fluide est trop faible pour maintenir le clapet complètement ouvert. Cela peut également indiquer un écoulement très turbulent immédiatement en amont. Cet impact constant à haute fréquence génère un bruit excessif. Pire encore, cela accélère rapidement l’usure de l’axe de charnière et des surfaces d’appui, garantissant une défaillance mécanique totale.
Fuite interne et externe
Un joint compromis présente d’énormes risques opérationnels et environnementaux. Une fuite interne d’un clapet anti-retour est un tueur silencieux pour les équipements en amont. Ce reflux insidieux oblige les pompes à tourner en arrière ou à fonctionner constamment juste pour maintenir la pression de base du système. Le résultat est une durée de vie du moteur considérablement réduite. Les fuites externes se manifestent généralement au niveau des joints du corps ou des brides boulonnées du chapeau. Ces suintements externes représentent un danger immédiat pour la sécurité, en particulier lorsque la ligne traite des fluides volatils, toxiques ou à haute température.
Débit irrégulier ou chutes de pression soudaines
Des fluctuations inexpliquées dans l’administration de fluide indiquent souvent un mécanisme bloqué. Si la pression en aval chute soudainement, un clapet anti-retour peut être physiquement coincé dans une position partiellement fermée. Ce goulot d’étranglement involontaire restreint artificiellement le débit de fluide. Par conséquent, les pompes du système doivent consommer beaucoup plus d’énergie électrique pour pousser le fluide au-delà de l’obstruction. Cela entraîne directement une diminution de l’efficacité du système, une montée en flèche des coûts des services publics et un risque élevé de cavitation de la pompe.
Principales causes de défaillance et tendances du secteur
La maintenance industrielle moderne connaît un changement massif. Les directeurs d’usine s’éloignent rapidement des modèles obsolètes d’exploitation jusqu’à la panne. Poussées par des réglementations plus strictes sur les émissions fugitives environnementales et le coût exorbitant des temps d"arrêt imprévus, les installations adoptent désormais la maintenance prédictive. Les ingénieurs déploient de plus en plus de capteurs de surveillance acoustique pour détecter les micro-anomalies dans la dynamique des écoulements bien avant qu"une panne physique ne se produise. Cette tendance basée sur les données souligne exactement pourquoi les équipes techniques doivent identifier les causes fondamentales des défaillances des pipelines.
Dimensionnement et sélection inappropriés
D'après mon expérience en matière de conseil en tuyauterie industrielle, un dimensionnement incorrect est la principale cause de défaillance des clapets anti-retour . Une erreur étonnamment courante en matière d’approvisionnement consiste à emprunter la voie de la paresse. Les ingénieurs adaptent simplement la taille de la vanne directement à la taille nominale de la canalisation sans calculer le coefficient de débit spécifique ou la vitesse réelle du fluide. Si une unité est surdimensionnée, le débit normal n'a pas l'énergie cinétique nécessaire pour maintenir le disque complètement soulevé jusqu'à sa butée. Le disque finit par flotter et palpiter dans le flux. Ce mouvement agité conduit directement à un bavardage chronique et à la destruction rapide des mécanismes de charnière internes.
Débris, contamination et tartre
Les pipelines du monde réel sont rarement des environnements vierges. Au fil du temps, des flocons de rouille, des scories de soudage, du sable en suspension et du tartre minéral durci se déplacent dans le flux de fluide. Lorsque ces particules étrangères abrasives pénètrent dans le corps de la vanne, elles se retrouvent facilement piégées entre le disque et le siège usiné. Même un débris microscopique empêche la formation d’un joint affleurant. Dans les scénarios graves, de gros morceaux de débris coincent physiquement le disque en position ouverte. Cela neutralise complètement la capacité de l"appareil à empêcher le reflux.
Installation et orientation incorrectes
Fondamentalement, ce sont des dispositifs strictement directionnels. Si une équipe de tuyauterie en installe par inadvertance un à l"envers contre le chemin d"écoulement prévu, cela garantit un arrêt opérationnel immédiat. De plus, des conceptions architecturales spécifiques dictent des orientations physiques strictes. Une unité de type balançoire standard s"appuie fortement sur la gravité pour aider le disque à se fermer. Son installation dans une canalisation verticale à flux descendant le rend totalement inutile. Les modèles de type élévateur doivent généralement être installés dans des lignes parfaitement horizontales pour garantir que les pistons internes reposent correctement par gravité.
Dégradation des élastomères et des ressorts
L"usure opérationnelle normale est inévitable. Cependant, les conditions environnementales difficiles accélèrent considérablement le processus de dégradation. Les variantes à ressort s"appuient sur une tension précise de la bobine pour fermer le disque juste avant le début du flux inverse. Une exposition prolongée à de la vapeur à haute température ou à des produits chimiques hautement corrosifs fait perdre leur tempérament à ces ressorts métalliques. Ils deviennent cassants et finissent par se briser en deux. Les matériaux de siège souples tels que les élastomères PTFE ou EPDM gonfleront, se fissureront ou se dissoudront s"ils sont chimiquement incompatibles avec le support traité.
Idées fausses courantes sur les problèmes système
Pour résoudre les problèmes systémiques liés aux pipelines, il faut vaincre les mythes dépassés de l’industrie. Ces idées fausses conduisent souvent à de mauvais choix d’approvisionnement et à des décisions de maintenance sous-optimales.
Mythe du plus grand est toujours le mieux
Un mythe répandu et préjudiciable dans la conception des pipelines est que l’installation d’une vanne surdimensionnée réduit automatiquement la chute de pression et améliore l’efficacité du système. En réalité, les composants surdimensionnés tombent en panne beaucoup plus rapidement que ceux de taille appropriée. Étant donné que la vitesse d"écoulement dans un corps surdimensionné est trop faible pour maintenir le clapet complètement ouvert, les pièces internes flottent continuellement. Ce mouvement agité use prématurément les axes de charnière et augmente considérablement le risque de graves coups de bélier lors de l"arrêt de la pompe.
L"illusion sans entretien
Étant donné que ces appareils fonctionnent automatiquement sans actionneurs pneumatiques externes ni signaux de commande électriques, ils sont souvent traités comme des composants à installer et à oublier. Il s’agit d’une erreur technique dangereuse. Bien qu"elles ne nécessitent pas de réglages opérationnels quotidiens par un technicien, les pièces internes subissent un stress physique immense. Négliger les inspections de routine permet à une usure mineure de se transformer silencieusement en une éruption catastrophique.
Guide d"inspection étape par étape
Lorsque des symptômes apparaissent dans l’usine, un processus d’inspection méthodique est nécessaire. Vous devez déterminer l’état exact de l’équipement sans compromettre la sécurité des travailleurs.
Contrôles visuels et auditifs
Commencez par une évaluation externe non invasive pendant que le système fonctionne activement. À l’aide d’un stéthoscope industriel, écoutez attentivement l’acoustique interne. Un tapotement rythmé et rapide indique un bavardage. Un bruit sourd et intermittent suggère un coup de bélier. Inspectez visuellement le boîtier extérieur à la recherche de rouille rampante, de piqûres corrosives ou de liquide suintant au niveau de la bride du chapeau. Vérifiez toujours que la flèche de direction du débit moulée dans le corps métallique s"aligne parfaitement avec le débit réel du fluide.
Réalisation d"un test de pression et de débit
Pour confirmer définitivement si une étanchéité interne est compromise, un test de pression contrôlée est nécessaire. Tout d’abord, isolez le segment de pipeline à l’aide de vannes de sectionnement en amont et en aval. Ensuite, introduisez la pression du fluide spécifiquement du côté aval du clapet anti-retour. Surveiller attentivement le manomètre amont. Si la pression en amont commence à augmenter régulièrement, ou si vous entendez un sifflement audible du liquide lorsqu"il contourne le disque, le mécanisme d"assise interne est défaillant.
Démontage et inspection interne
Avertissement de sécurité : assurez-vous toujours que la conduite est complètement dépressurisée, complètement vidée et correctement verrouillée avant de déboulonner tout corps contenant de la pression.
Une fois retiré et démonté en toute sécurité sur un établi sous un bon éclairage, inspectez systématiquement les composants internes. Vérifiez les surfaces d"appui en métal usiné pour déceler des piqûres, des rayures profondes ou des tréfilages. Examinez l"axe de charnière à la recherche de trous allongés, d"un jeu excessif ou de copeaux de métal. Pour les modèles assistés par ressort, testez manuellement la tension du ressort et recherchez attentivement les signes de corrosion chimique ou de microfractures structurelles.
| Zone d'inspection | Ce qu'il faut rechercher | Indication potentielle |
| Siège et disque de soupape | Rayures, piqûres, débris coincés | Fuite interne, étanchéité compromise |
| Axe de charnière et roulements | Trous allongés, copeaux de métal | Clavardage des valves, débit surdimensionné |
| Mécanisme à ressort | Perte de tension, rouille, cassure | Fermeture retardée, coup de bélier important |
| Intérieur du corps de vanne | Entartrage, dégradation chimique, amincissement des parois | Incompatibilité métallurgique avec les médias |
Guide de dépannage : Réparer une unité défaillante
Une fois que l’inspection du démontage révèle la cause profonde, les équipes de maintenance doivent exécuter des étapes de dépannage précises. L’objectif est de restaurer l’intégrité du système de manière rapide et rentable.
Éliminer les débris et nettoyer le siège
Si l’inspection révèle des particules piégées provoquant une fuite interne mineure, un nettoyage approfondi peut résoudre complètement le problème. Retirez délicatement le disque et utilisez un solvant industriel non abrasif pour nettoyer les surfaces métalliques des sièges. Évitez d"utiliser des brosses métalliques dures sur les sièges métalliques usinés. Le brossage abrasif crée des rayures microscopiques qui conduisent inévitablement à de futures fuites. Si le système souffre fréquemment de débris particulaires, installez un filtre en Y immédiatement en amont pour capturer les contaminants.
Remplacement des composants usés
Si le corps en métal lourd est structurellement solide mais que les tissus internes sont dégradés, la reconstruction de l"unité est très rentable. Remplacez les ressorts métalliques fatigués par des ressorts neufs correspondant aux spécifications exactes de pression de fissuration de l"unité d"usine d"origine. Si les joints toriques en élastomère ou les joints souples sont cassants, fissurés ou gonflés chimiquement, remplacez-les immédiatement. Assurez-vous que les élastomères de remplacement sont strictement compatibles avec le milieu du pipeline et conçus pour la température de fonctionnement maximale.
Ajustement des paramètres du système
Si le matériel est structurellement intact mais souffre de graves vibrations, le problème réside dans la dynamique plus large du système. Le composant est probablement surdimensionné pour le débit actuel. Si le remplacement de l"unité n"est pas immédiatement réalisable, les opérateurs peuvent parfois résoudre le broutage en ajustant la vitesse de la pompe via un entraînement à fréquence variable. Augmenter intentionnellement la vitesse d’écoulement peut pousser le disque complètement ouvert. Alternativement, réduire le diamètre du tuyau immédiatement en amont et en aval augmente la vitesse juste assez pour stabiliser le clapet.
Meilleures pratiques pour prévenir les pannes prématurées
La transition d"un état d"esprit de dépannage réactif à une conception technique proactive évite les pannes avant qu"elles ne se manifestent. Cette approche permet aux installations industrielles d’économiser d’énormes quantités de main-d’œuvre et de ressources en capital.
Dimensionnement précis basé sur la dynamique des flux
Les ingénieurs doivent dimensionner ces dispositifs directionnels en fonction du coefficient de débit et des conditions de débit spécifiques, plutôt que de correspondre paresseusement à la taille nominale du tuyau. L"objectif principal est de sélectionner une taille dans laquelle la vitesse d"écoulement normale est suffisamment forte pour pousser le disque complètement contre sa butée d"ouverture. Cela élimine complètement le flottement interne qui détruit les axes de charnière. L"utilisation des tableaux de dimensionnement des fabricants et des logiciels de simulation de dynamique des fluides pendant la phase de conception initiale est absolument essentielle.
Choisir le bon type et le bon matériau de vanne
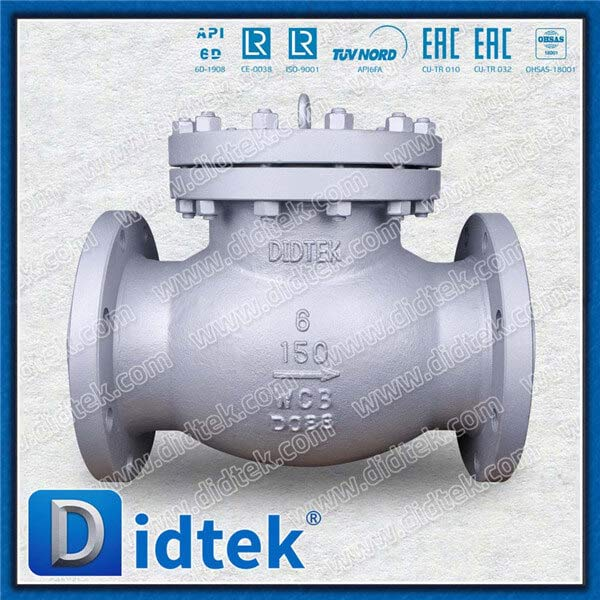
Faire correspondre la conception architecturale et la métallurgie à l’application spécifique n’est pas négociable. La fonte ou le laiton standard s'érodent rapidement dans les applications de vapeur à haute pression ou de pétrole abrasif. Les installations doivent spécifier des matériaux robustes conçus spécifiquement pour les environnements difficiles. Par exemple, l'intégration d'un clapet anti-retour de 6 pouces en acier moulé de 150 lb offre une résistance supérieure aux chocs thermiques et à l'usure à grande vitesse. Construite avec un corps ASTM A216 WCB, un couvercle boulonné robuste et soumise à des tests de pression API 598 rigoureux, cette métallurgie spécifique dure des années plus longtemps que les alternatives commerciales plus légères.
Mise en œuvre d"un calendrier de maintenance préventive
N’attendez pas qu’une éruption d’urgence se produise pour inspecter votre infrastructure. Établissez un programme de maintenance préventive strict basé en grande partie sur la gravité de l’application. Pour les conduites d’eau municipales standards, une inspection visuelle et acoustique annuelle peut suffire. Cependant, les unités fonctionnant dans des usines de traitement chimique hautement corrosives ou des lignes de boues abrasives exigent des inspections internes semestrielles. La surveillance étroite de l’usure des sièges et de l’intégrité des ressorts permet d’éviter des catastrophes inattendues.
Réparer ou remplacer : quand est-il temps d’acheter un nouvel équipement ?
Les responsables de la maintenance sont souvent confrontés à une décision difficile. Devraient-ils consacrer des heures de travail coûteuses à la reconstruction d’une unité défaillante ou investir des capitaux dans un remplacement complet ? Faire le bon choix nécessite une analyse coûts-avantages minutieuse et objective.
Quand réparer :
- Le corps métallique externe est totalement exempt de fissures capillaires, de corrosion grave ou d'amincissement des parois structurelles.
- La défaillance est entièrement limitée aux biens souples remplaçables comme les joints toriques ou un seul ressort fatigué.
- L'unité est correctement dimensionnée pour les conditions d'écoulement actuelles, et le problème a été causé par un événement de débris isolé.
- Le coût total des pièces de rechange et de la main d’œuvre d’entretien représente moins de la moitié du coût d’achat d’une unité neuve.
Quand remplacer :
- Dommages graves au siège : Si un siège métal sur métal est profondément rayé, fortement piqué ou tréfilé au-delà de ce qui peut être facilement rodé en interne, il ne se scellera plus jamais correctement.
- Dimensionnement incorrect : Si l'unité souffre de broutage chronique parce qu'elle est fondamentalement surdimensionnée, sa reconstruction est un gaspillage total de ressources. Les nouveaux composants internes tomberont en panne tout aussi rapidement. Un remplacement correctement dimensionné est obligatoire.
- Dégradation de la carrosserie : des signes visibles de fissures extérieures ou de corrosion chimique grave nécessitent un remplacement immédiat pour éviter une éruption dangereuse à haute pression.
- Améliorations technologiques : Si une unité de style pivotant désuète provoque constamment de graves coups de bélier, son remplacement par un modèle moderne à ressorts sans claquement protège l'ensemble du système de tuyauterie.
Ignorer les premiers signes avant-coureurs de dégradation mécanique entraîne inévitablement de graves dommages secondaires au système. Comprendre les causes fondamentales garantit la longévité du système à long terme. En fin de compte, une inspection proactive et un investissement initial dans du matériel de haute qualité et correctement spécifié sont toujours moins coûteux que de faire face aux conséquences d"un temps d"arrêt d"urgence. Si vous rencontrez des problèmes chroniques de canalisation, contactez des experts en vannes fiables pour obtenir des solutions de dimensionnement personnalisées et mettre à niveau vos systèmes de tuyauterie pour des performances optimales et sans fuite.
Que se passe-t-il lorsqu"un clapet anti-retour tombe en panne ?
Une unité défaillante permet au flux inverse, communément appelé reflux, de circuler sans contrôle dans le système de tuyauterie. Cette inversion dangereuse fait tourner les pompes centrifuges vers l"arrière, entraînant de graves dommages mécaniques et des moteurs grillés. Il contamine les fluides de traitement sensibles, draine de manière inattendue les réservoirs de rétention surélevés et provoque de graves dommages structurels à la tuyauterie en raison des ondes de choc cinétiques des coups de bélier.
Un clapet anti-retour peut-il ne pas se fermer ?
Oui. Bien que statistiquement moins fréquent qu"une défaillance en position ouverte, une unité peut absolument échouer en position fermée. Cela se produit généralement si l"axe de charnière interne se grippe entièrement en raison d"une corrosion grave, si le ressort de tension se bloque ou si un gros morceau de débris empêche physiquement le disque de s"ouvrir. Lorsqu"une vanne ne se ferme pas, elle arrête complètement le débit du système vers l"avant. Cette tête morte pompe et provoque une surpression immédiate et dangereuse en amont.
Comment savoir si un clapet anti-retour fuit à l’intérieur ?
Les signes de fuite interne sont souvent subtils au début. Vous remarquerez peut-être que la pompe du système se met en marche beaucoup plus fréquemment que la normale simplement pour maintenir la pression de base. Ce phénomène est connu sous le nom de cyclisme court. D"autres indicateurs révélateurs incluent des changements de température inhabituels dans la tuyauterie en amont lorsque le fluide chaud ou froid en aval s"écoule vers l"arrière. Une baisse constante et inexpliquée de la pression globale du système immédiatement après l’arrêt de la pompe est un signal d’alarme définitif.
Combien de temps doit durer un clapet anti-retour industriel ?
La durée de vie fonctionnelle d"une unité industrielle dépend fortement de l"application spécifique, des fluides, du choix métallurgique et de la rigueur du calendrier de maintenance. Dans des conditions de débit optimales, une vanne industrielle de haute qualité et de taille appropriée dure facilement de 5 à 10 ans, voire plus. Cependant, une exposition continue à des produits chimiques agressifs, à de graves coups de bélier ou à des bavardages chroniques dus à un dimensionnement inapproprié réduisent considérablement cette durée de vie à quelques mois seulement.
Comment tester l’étanchéité d’un clapet anti-retour ?
Le test des fuites nécessite d"isoler la vanne du flux principal du processus à l"aide de vannes d"isolement en amont et en aval. Une fois isolé, vous introduisez le fluide sous pression strictement en aval du composant. En surveillant un manomètre installé du côté amont, vous pouvez vérifier l’intégrité du joint. Si la jauge en amont enregistre une augmentation de pression ou si du liquide s"échappe visiblement d"un orifice de purge en amont, le mécanisme de siège interne est compromis et nécessite un entretien immédiat.
Un clapet anti-retour peut-il être installé verticalement ?
L"orientation de l"installation dépend entièrement de la conception mécanique spécifique de la vanne. Les modèles en ligne à ressort peuvent généralement être installés dans n"importe quelle orientation, y compris les lignes verticales avec un flux ascendant ou descendant, car le ressort fournit la force de fermeture. Cependant, les types traditionnels à balançoire et les types à levage par gravité ne doivent jamais être installés dans des lignes verticales avec un flux descendant. La gravité ouvrira simplement le disque, rendant le mécanisme anti-refoulement complètement inutile.
 Français


